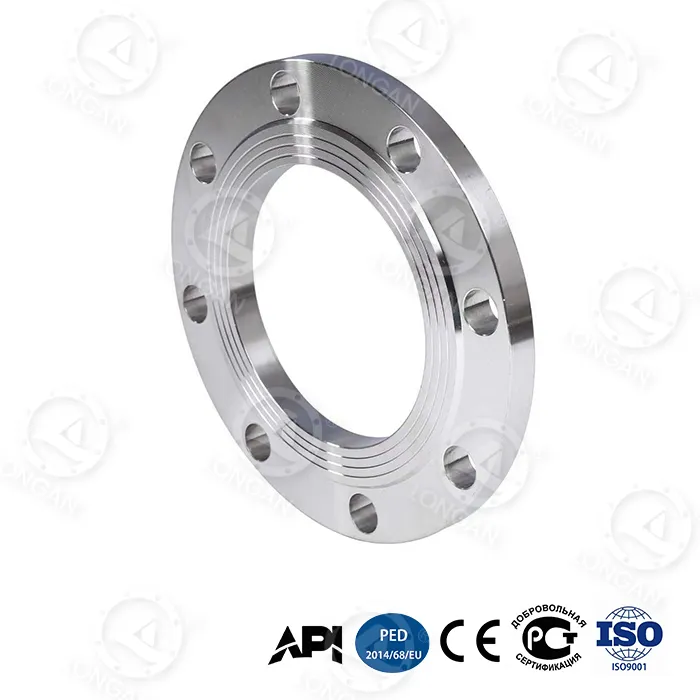
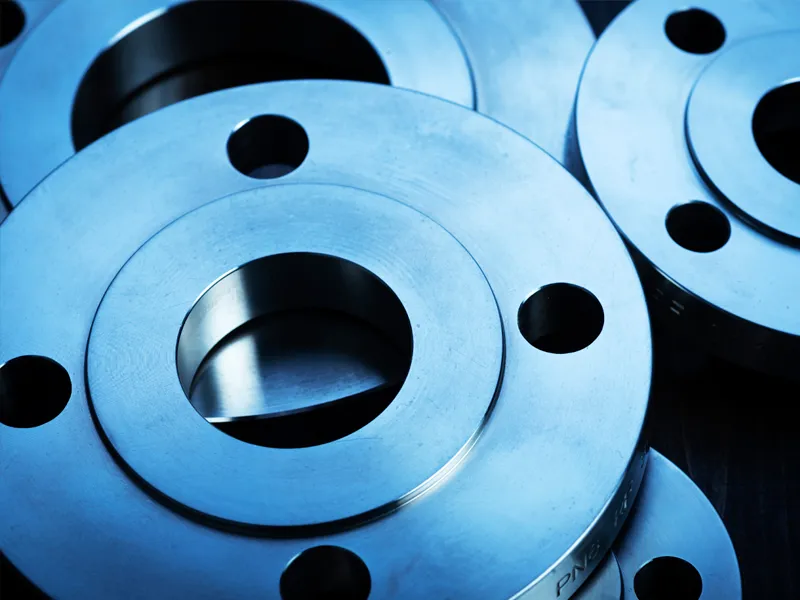
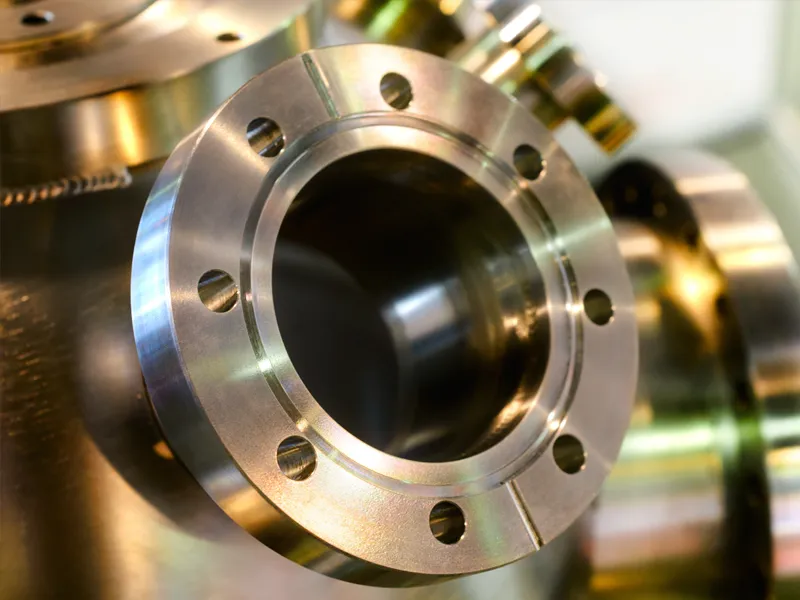
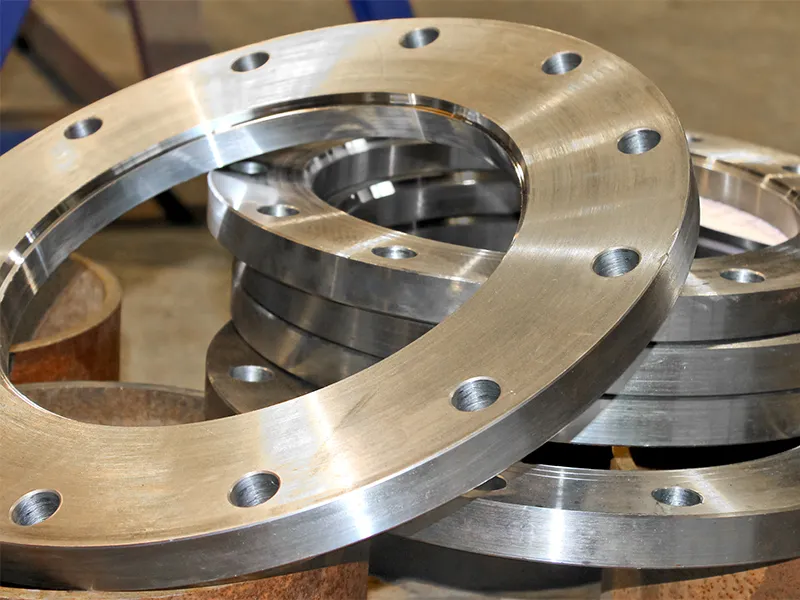
На нефтехимическом заводе плоское болтовое соединение должно содержать технологическую жидкость под давлением более 100 бар и температурой более 400°C. Уплотнение создается не одним компонентом, а системой: фланцевыми поверхностями, прокладкой и болтами. Когда болты затянуты, они создают силу зажима, которая сжимает прокладку между поверхностями фланца. Прокладка, в свою очередь, деформируется и заполняет микроскопические неровности на поверхностях фланцев, создавая барьер, предотвращающий протечки. Это кажется достаточно простым. Тем не менее, протечки фланцев являются одной из наиболее частых причин промышленных аварий и производственных потерь. Причина в том, что для достижения надежного уплотнения требуется точный баланс нагрузки на болты, сжатия прокладки и жесткости фланца — баланс, который легко нарушается неправильной установкой, неправильным моментом затяжки болтов или плохим качеством поверхности фланца.
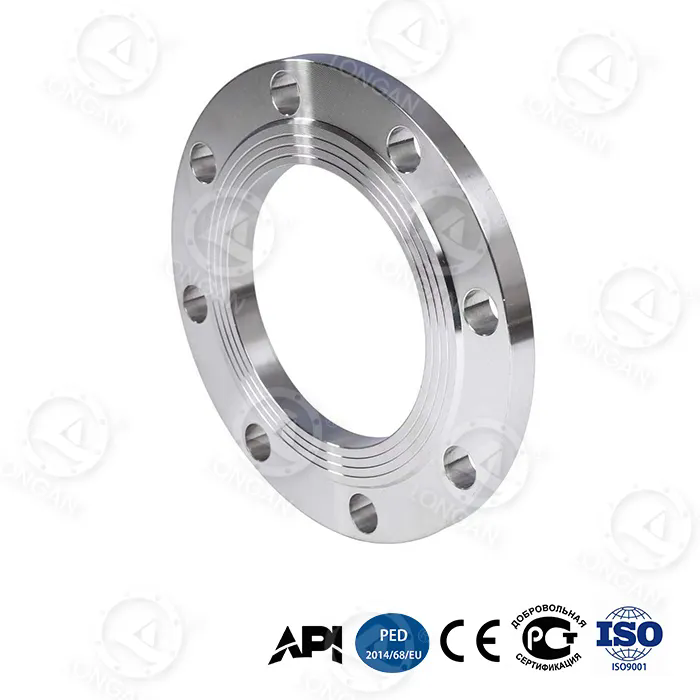
Вопрос о том, какплоский фланецТаким образом, достижение надежного уплотнения с помощью болтов – это не просто вопрос затягивания болтов до упора. Это вопрос техники. Нагрузка на болт должна быть достаточной, чтобы сжать прокладку для обеспечения герметичности, но не настолько высокой, чтобы она раздавила прокладку или поддалась болтам. Поверхности фланцев должны быть плоскими и достаточно гладкими, чтобы обеспечить прилегание прокладки, но не настолько гладкими, чтобы прокладка не могла схватиться. Болты необходимо затягивать в определенной последовательности, чтобы обеспечить равномерное распределение нагрузки. И вся сборка должна быть спроектирована так, чтобы выдерживать рабочее давление, температуру и термоциклирование без потери своей герметичности. В этой статье каждый из этих факторов рассматривается подробно с технической точки зрения, обеспечивая полное понимание болтового плоского фланцевого уплотнения для инженеров, специалистов по техническому обслуживанию и специалистов по закупкам. ВВэньчжоу Лонган Фланец Лтд.Наш завод производит плоские фланцы уже более двух десятилетий, и мы достигли глубокого понимания факторов, определяющих надежность уплотнения.
Чтобы понять, как плоский фланец обеспечивает надежное уплотнение, мы должны сначала понять механику болтового соединения. Когда болт затягивается, он упруго растягивается. Болт действует как пружина, и натяжение болта создает зажимную силу, которая стягивает две поверхности фланца вместе. Это зажимное усилие передается через поверхности фланца на прокладку. Прокладка, изготовленная из более мягкого материала, чем фланец, сжимается. При сжатии он попадает в микроскопические впадины и царапины на поверхности фланца, создавая извилистую дорожку, через которую жидкость под давлением не может легко проникнуть. Уплотнение достигается, когда прокладка сжимается достаточно, чтобы заполнить эти неровности, и когда остаточное напряжение сжатия прокладки превышает внутреннее давление жидкости.
Ключевой принцип заключается в том, что прокладка должна сохраняться в сжатом состоянии на протяжении всего срока службы соединения. Если напряжение сжатия упадет ниже критического уровня, уплотнение протечет. Напряжение сжатия может снизиться по нескольким причинам. Прокладка со временем может расслаиваться (ползти), особенно при повышенных температурах. Болты могут потерять натяжение из-за релаксации или вибрации. Поверхности фланцев могут отделиться из-за теплового расширения или изгиба. Конструкция с плоским фланцем должна учитывать все эти факторы. Более толстый и жесткий фланец будет сопротивляться изгибу и поддерживать более равномерное сжимающее напряжение на прокладке. Большее количество болтов меньшего размера обеспечит более равномерную силу зажима, чем меньшее количество болтов большего размера. Материал прокладки должен быть выбран таким образом, чтобы противостоять релаксации и химическому воздействию.
В следующей таблице приведены ключевые силы и факторы, определяющие надежность плоского фланцевого уплотнения на болтах.
| Фактор | Описание | Влияние на герметизацию |
| Натяжение болтов | Упругое растяжение болта при затягивании | Обеспечивает зажимную силу, которая сжимает прокладку. |
| Сжатие прокладки | Деформация прокладки под нагрузкой болта | Заполняет неровности поверхности и создает уплотнение. |
| Жесткость фланца | Сопротивление фланца изгибу под нагрузкой болта | Обеспечивает равномерное сжатие прокладки по всей поверхности. |
| Релаксация прокладки | Потеря напряжения сжатия с течением времени | Уменьшает силу уплотнения; должно быть сведено к минимуму |
| Термические эффекты | Дифференциальное расширение болтов, фланцев и прокладки | Может увеличивать или уменьшать нагрузку на болт. |
| Внутреннее давление | Сила, действующая на технологическую жидкость | Имеет тенденцию отделять фланцы; должна быть противодействована нагрузке на болт |
Компания Wenzhou Longan Flange Co., Ltd. разрабатывает плоские фланцы таким образом, чтобы оптимизировать эти факторы. Наши фланцы изготовлены из высококачественной стали и обработаны по точным размерам, чтобы обеспечить правильную посадку и распределение нагрузки. Мы также предоставляем технические рекомендации по выбору болтов, прокладок и процедур затяжки, чтобы помочь нашим клиентам добиться надежных уплотнений в их конкретных условиях применения.
Нагрузка на болт является самой важной переменной в обеспечении надежного уплотнения. Если нагрузка на болт слишком мала, прокладка не будет сжата достаточно для уплотнения. Если нагрузка на болты слишком велика, прокладка может быть раздавлена, болты могут поддаться деформации или фланец может быть поврежден. Целевая нагрузка на болт определяется рекомендациями производителя прокладки, в которых указано минимальное и максимальное напряжение сжатия для материала прокладки. Это напряжение затем преобразуется в значение крутящего момента с использованием трения резьбы болта и геометрии соединения. Зависимость крутящего момента от напряжения задается формулой: T = K × D × F, где T — крутящий момент, K — коэффициент гайки (безразмерный коэффициент, учитывающий трение), D — номинальный диаметр болта, а F — желаемое натяжение болта.
Коэффициент гайки K является критическим, но часто неправильно понимаемым параметром. Это зависит от смазки резьбы, качества поверхности болта и гайки, наличия каких-либо покрытий. Типичное значение K составляет 0,2 для смазанных стальных болтов, но оно может варьироваться от 0,1 до 0,3 в зависимости от условий. Это означает, что одно и то же значение крутящего момента может привести к изменению натяжения болта в три раза. Вот почему сам по себе крутящий момент не является надежным индикатором нагрузки на болт. Для критически важных применений инженеры используют более точные методы, такие как измерение удлинения болтов или прямые индикаторы натяжения. В таблице ниже приведены типичные значения крутящего момента для болтов обычных размеров и материалов прокладок.
| Размер болта | Тип прокладки | Целевое напряжение болта (МПа) | Рекомендуемый крутящий момент (Нм) | Фактор ореха (K) |
| М16 | Резина | 30 - 50 | 80 - 120 | 0.20 |
| М16 | ПТФЭ | 40 - 60 | 100 - 150 | 0.20 |
| М20 | Спиральная рана | 60 - 80 | 200 - 280 | 0.18 |
| М24 | Спиральная рана | 60 - 80 | 350 - 480 | 0.18 |
| М24 | Металлическая оболочка | 80 - 120 | 450 - 650 | 0.16 |
На нашем заводе мы предоставляем нашим клиентам подробные характеристики крутящего момента для каждого плоского фланца, который мы производим. Эти характеристики основаны на размерах фланца, размере и материале болта, типе прокладки и условиях эксплуатации. Мы также рекомендуем использовать калиброванные динамометрические ключи и проверять натяжение болтов вторым методом, например, измерением удлинения болта с помощью микрометра или с помощью ультразвукового измерителя натяжения болтов. Такой строгий подход к контролю нагрузки на болты необходим для достижения надежного уплотнения в критически важных случаях.
Прокладка — это компонент, который фактически создает уплотнение в болтовом плоском фланцевом соединении. Это сжимаемый материал, который зажимается между поверхностями фланцев. Прокладка должна быть достаточно мягкой, чтобы соответствовать неровностям поверхности фланцев, но достаточно прочной, чтобы выдерживать внутреннее давление и химическое воздействие технологической жидкости. Он также должен быть достаточно упругим, чтобы сохранять напряжение сжатия с течением времени и при термоциклировании. Не существует единого прокладочного материала, подходящего для всех случаев применения. Выбор материала прокладки зависит от температуры, давления и требований химической совместимости конкретного применения.
Наиболее распространенными материалами прокладок для плоских фланцев являются резина, ПТФЭ, спирально навитые и металлические оболочки. Резиновые прокладки используются в системах с низким давлением и низкой температурой, например, в водопроводах и воздухопроводах. Прокладки из ПТФЭ используются в химической промышленности, где требуется устойчивость к агрессивным жидкостям. Спирально-навитые прокладки используются в условиях высокого давления и высоких температур, например, в паровых и углеводородных трубопроводах. Прокладки с металлической оболочкой используются в самых требовательных приложениях, где требуется высочайший уровень устойчивости к температуре и давлению. В таблице ниже сравниваются основные свойства этих материалов прокладок.
| Материал прокладки | Максимальная температура (°C) | Максимальное давление (бар) | Химическая стойкость | Типичное применение |
| Резина (НБР) | 100 | 16 | Хорошо (вода, масло) | Вода, воздух, пар низкого давления |
| ПТФЭ | 260 | 40 | Отличный | Химическая обработка, пищевая промышленность |
| Спиральная рана | 500 | 100 | Очень хороший | Пар, углеводороды, высокое давление |
| Металлическая оболочка | 600 | 150 | Отличный | Высокая температура, высокое давление |
Компания Wenzhou Longan Flange Co., Ltd. не производит прокладки, но мы тесно сотрудничаем с нашими клиентами, чтобы гарантировать, что выбранная ими прокладка совместима с нашими плоскими фланцами. Мы предоставляем подробные размеры поверхности фланца, включая высоту выступа и качество поверхности, которые имеют решающее значение для правильной посадки прокладки. Мы также предоставляем рекомендации по напряжению сжатия прокладки и моменту затяжки болтов, основанные на рекомендациях производителя прокладки. Наша цель — обеспечить совместную работу всей системы болтового соединения — фланца, прокладки и болтов — для обеспечения надежного уплотнения.
Чистота поверхности фланца является критическим параметром, который часто упускают из виду. Прокладка должна соответствовать неровностям поверхности фланца для создания уплотнения. Если поверхность слишком шероховатая, прокладка может не заполнить глубокие впадины, и может остаться путь утечки. Если поверхность слишком гладкая, прокладка может не захватить поверхность и может соскользнуть или выдавиться под давлением. Оптимальная обработка поверхности — это баланс между этими двумя крайностями. Для большинства материалов прокладок рекомендуется шероховатость поверхности Ra от 3,2 до 6,3 микрометра. Обычно это достигается путем обработки поверхности фланца с использованием зубчатых или концентрических канавок, известных как «фонографическая» обработка.
Фонографическая отделка указана в таких стандартах, как ASME B16.5 и EN 1092-1. Отделка создается с помощью инструмента, который вырезает непрерывную спиральную канавку на поверхности фланца. Глубина канавок и расстояние между ними контролируются для достижения желаемой шероховатости. Рисунок канавок представляет собой ряд выступов и впадин, за которые может схватиться прокладка. Этот захват предотвращает выдувание прокладки под действием внутреннего давления и помогает сохранять уплотнение при термоциклировании. В таблице ниже приведены рекомендуемые виды обработки поверхности для различных материалов прокладок.
| Материал прокладки | Рекомендуемая шероховатость поверхности (Ra, мкм) | Тип отделки |
| Резина | 3,2 - 6,3 | Фонографический (концентрический или зубчатый) |
| ПТФЭ | 1,6 - 3,2 | Фонографический или гладкий |
| Спиральная рана | 3,2 - 6,3 | фонографический |
| Металлическая оболочка | 3,2 - 6,3 | фонографический |
На нашем заводе мы обрабатываем все плоские поверхности фланцев до заданного качества поверхности на токарных станках с ЧПУ и прецизионном инструменте. Мы проверяем качество поверхности с помощью профилометра и записываем результаты в нашу документацию по контролю качества. Это гарантирует, что каждый плоский фланец, который мы производим, обеспечивает оптимальную поверхность для посадки прокладки. Мы также предлагаем ряд видов отделки торцевых поверхностей, в том числе гладкую, зубчатую и кольцевую, для удовлетворения требований различных типов и применений прокладок.
Последовательность затяжки болтов является еще одним важным фактором в обеспечении надежного уплотнения. Если болты затягивать по одному в произвольном порядке, фланец будет деформирован, а сжатие прокладки будет неравномерным. Это может привести к утечке, даже если окончательные значения крутящего момента верны. Правильная процедура — затягивать болты по схеме «звезда» или «крест» в несколько проходов. Первый проход должен быть проходом с низким крутящим моментом (обычно 30 % от конечного крутящего момента) для посадки прокладки и выравнивания фланцев. Второй проход должен быть проходом со средним крутящим моментом (обычно 60 % от окончательного крутящего момента). Последний проход должен выполняться с полным крутящим моментом, опять же по схеме «звезда». Эта постепенная и равномерная затяжка обеспечивает равномерное сжатие прокладки и сохранение параллельности поверхностей фланцев.
Количество проходов и конкретные значения крутящего момента зависят от размера фланца, количества болтов и материала прокладки. Для больших фланцев с большим количеством болтов может потребоваться три или четыре прохода. Для небольших фланцев может быть достаточно двух проходов. В таблице ниже приведены общие рекомендации по последовательности затяжки болтов.
| Размер фланца | Количество болтов | Рекомендуемые пропуска | Схема крутящего момента |
| Ду50 - Ду100 | 4–8 | 2 | Звездный узор |
| Ду150 - Ду300 | 8 - 12 | 3 | Звездный узор |
| Ду350 - Ду600 | 12–20 | 3–4 | Звездный узор |
| > Ду600 | > 20 | 4+ | Звездный узор, несколько этапов |
Контроль качества необходим для обеспечения правильного выполнения процедуры затяжки. После окончательной проверки крутящего момента квалифицированный инспектор должен проверить момент затяжки каждого болта с помощью калиброванного динамометрического ключа. Инспектор должен также проверить зазор между поверхностями фланцев в нескольких точках по окружности, чтобы убедиться, что фланцы параллельны. Если зазор неравномерный, следует ослабить болты и повторить процедуру затяжки. Компания Wenzhou Longan Flange Co., Ltd. предоставляет нашим клиентам подробные инструкции по установке и спецификации крутящего момента для каждого плоского фланца, который мы производим. Мы также предлагаем обучение на месте и техническую поддержку, чтобы помочь нашим клиентам добиться надежных уплотнений в их критически важных приложениях.
Вопрос 1. Каков правильный момент затяжки болтов для плоского фланца?
Ответ: Правильный момент затяжки болтов зависит от размера болта, материала болта, материала прокладки и условий эксплуатации. Обычно оно указывается производителем прокладки или рассчитывается по формуле T = K × D × F, где K — коэффициент гайки, D — диаметр болта, а F — целевое натяжение болта. Мы предоставляем подробные характеристики крутящего момента для каждого плоского фланца, который мы производим в Wenzhou Longan Flange Co., Ltd. Очень важно использовать калиброванный динамометрический ключ и следовать рекомендуемой последовательности затяжки.
Вопрос 2. Почему мой плоский фланец протекает даже после того, как я затягиваю болты с указанным моментом затяжки?
Ответ: Есть несколько возможных причин. Возможно, прокладка повреждена или изготовлена из неподходящего материала. Поверхности фланцев могут быть повреждены или иметь неправильную обработку поверхности. Болты могут быть загрязнены или смазаны неправильно, в результате чего коэффициент гайки будет отличаться от предполагаемого значения. Фланцы могут быть не параллельны. Или условия эксплуатации могут превышать номинальное давление или температуру прокладки. Для выявления основной причины необходима тщательная проверка всех компонентов и проверка процедуры установки.
Вопрос 3. В чем разница между фланцем с выступающей поверхностью и фланцем с плоской поверхностью?
Ответ: Плоский фланец с выступающей поверхностью имеет небольшое выступающее кольцо на поверхности, тогда как фланец с плоской поверхностью имеет полностью плоскую поверхность. Выступающая поверхность предназначена для концентрации нагрузки болта на прокладке, увеличивая усилие уплотнения. Фланцы с плоской поверхностью используются с полнолицевыми прокладками и часто используются в системах низкого давления, а также с чугунными или пластиковыми фланцами. Выбор зависит от применения и ответного фланца.
Вопрос 4. Как часто следует затягивать болты с плоским фланцем?
Ответ: Болты с плоским фланцем следует повторно затянуть после первых 24 часов работы, особенно в условиях высоких температур, где тепловое расширение и релаксация прокладки могут привести к потере нагрузки на болт. После этого повторная затяжка обычно выполняется во время планового технического обслуживания, например, во время ежегодных остановов. Частота зависит от критичности применения и условий эксплуатации. Также рекомендуется регулярная проверка на наличие утечек.
Вопрос 5: Какое максимальное давление может выдержать плоский фланец?
Ответ: Максимальное давление, которое может выдержать плоский фланец, зависит от номинала фланца, материала прокладки и нагрузки на болт. Например, плоский фланец класса 150 со спирально-навитой прокладкой может герметизировать давление до 20 бар при температуре окружающей среды. Фланец класса 300 выдерживает давление до 50 бар. Более высокие давления требуют более высоких номинальных характеристик фланцев и более прочных материалов прокладок. На нашем заводе мы производим плоские фланцы различных классов давления для удовлетворения требований различных применений.
Обеспечение надежного уплотнения с помощью плоского фланца, закрепленного болтами, является сложной задачей системного проектирования. Это требует правильного сочетания нагрузки на болт, сжатия прокладки, жесткости фланца и качества поверхности. Каждый из этих факторов необходимо тщательно определять и контролировать, чтобы прокладка оставалась в состоянии сжатия на протяжении всего срока службы соединения. Нагрузка на болт должна быть достаточной для сжатия прокладки, но не настолько высокой, чтобы повредить прокладку или фланец. Прокладка должна быть совместима с технологической жидкостью и способна выдерживать рабочую температуру и давление. Поверхности фланцев должны быть плоскими и иметь правильную обработку поверхности, чтобы обеспечить прилегание и сцепление прокладки. Причем болты необходимо затягивать в правильной последовательности, чтобы обеспечить равномерное распределение нагрузки. Наш завод Wenzhou Longan Flange Co., Ltd. производит плоские фланцы уже более двух десятилетий, и мы глубоко понимаем эти факторы. Наши фланцы обработаны с высокой точностью, чтобы обеспечить правильную посадку и распределение нагрузки, и мы предоставляем нашим клиентам техническую поддержку, необходимую для достижения надежных уплотнений.
Независимо от того, проектируете ли вы новую систему трубопроводов или обслуживаете существующую, мы приглашаем вас связаться с нами, чтобы обсудить ваши требования к плоским фланцам. Наша команда инженеров может помочь вам выбрать правильный фланец для вашего применения, предоставить характеристики крутящего момента и предложить рекомендации по выбору и установке прокладок. Мы стремимся предоставлять нашим клиентам продукцию высочайшего качества и лучший сервис.
Свяжитесь с компанией Wenzhou Longan Flange Co., Ltd. сегоднячтобы обсудить ваши требования к плоским фланцам и узнать, как наши продукты могут помочь вам добиться надежного уплотнения в ваших критически важных приложениях.
TradeManager
Skype
VKontakte